Spør enhver anleggsleder hvordan en kjegleknuser fungerer, og det korte svaret er enkelt: steiner knuses mellom en fast konkav foring og en bevegelig mantel. Det svaret er riktig, men det forteller deg ikke hvorfor en kjegleknuser er så mye brukt, hvorfor en maskin produserer godt formet tilslag mens en annen lager flassende materialer, eller hvorfor strøm- og slitasjekostnadene dine kan øke uten noen synlig endring i maskinen. Arbeidsprinsippet er ikke komplisert, men det endelige resultatet avhenger av en kjede av mekaniske og operasjonelle detaljer: eksentrisk kast, lukket sideinnstilling, matefordeling, knusekammerprofil, hastighet og foringstilstand.
En kjegleknuser komprimerer materiale i et knusekammer. Mantelen er festet på hovedakselen, og den nedre enden av hovedakselen sitter inne i en eksentrisk bøssing. Når eksentrikken roterer, girerer akselen. Mantelen beveger seg nærmere konkaven på den ene siden og lenger bort på motsatt side, om og om igjen. Denne kontinuerlige roterende bevegelsen endrer volumet i knusekammeret, slik at materialet klemmes, brytes og faller nedover til partiklene er små nok til å slippe ut gjennom bunnåpningen.
Arbeidsprinsipp for kjegleknuser i enkle ord
I en setning: en kjegleknuser er en kompresjonsknuser. Den klemmer stein mellom to flater til steinen knekker. Dette er forskjellig fra en slagknuser, som kaster steinen mot en stålplate eller berghylle, og forskjellig fra en kjeveknuser, som bruker en enkelt bevegelig kjeve mot en fast kjeveplate.
Nøkkelen er ordet "gyrates." Mantelen spinner ikke på sin egen akse. Den beveger seg i en sirkulær bane rundt midten av maskinen. Se for deg en barneoverdel som vingler: toppen roterer, men midten sporer en sirkel. Den samme typen bevegelse skjer inne i en kjegleknuser.
Når mantelen beveger seg mot den konkave, blir gapet mindre, og bergarten komprimeres mellom de to manganstålforingene. Når mantelen beveger seg bort, åpnes gapet, og det knuste materialet kan falle ned. Steinen blir aldri fanget i et eneste voldsomt slag; den mottar mange små kompresjonsslag når den beveger seg fra toppen av kammeret til bunnen.
Denne gjentatte kompresjonen skaper en mekanisme som ingeniører kaller interpartikkelbrudd eller lagknusing. Partiklene presses mot hverandre inne i knusekammeret, ikke bare mot foringene. Lagknusing er en av grunnene til at en kjegleknuser kan produsere et mer kubisk produkt enn en kjeveknuser. Men lagknusing fungerer bare når knusekammeret holdes rimelig fullt. Hvis knuseren er «utsultet», faller steinene ned på mantelen og spretter rundt, noe som øker slitasjen på foringen, øker kraftsvingningene og gir en dårlig produktform.
Den praktiske takeawayen er dette: en kjegleknuser fungerer ved å påføre kontinuerlig trykk på en steinbunn. Operatøren kontrollerer resultatet ved å holde fôret jevnt, velge riktig knusekammer og stille inn innstillingen for lukket side innenfor det anbefalte området.
- Fôr kommer inn i toppen av maskinen og spres over fôrplaten eller fordeleren.
- Den eksentriske bøssingen roterer og får mantelen til å svinge.
- Stein komprimeres i lukkesiden av kammeret og brytes.
- Det knuste materialet faller inn i åpningsgapet og beveger seg nedover.
- Syklusen gjentas til partikkelstørrelsen er mindre enn utslippsgapet.
| Termin | Mening | Hvorfor det betyr noe |
|---|---|---|
| CSS (innstilling for lukket side) | Den minste avstanden mellom mantelen og konkaven i bunnen av knusekammeret. | Styrer toppstørrelsen på sluttproduktet og har størst effekt på kapasiteten. |
| OSS (åpen sideinnstilling) | Den største avstanden mellom mantelen og konkaven i bunnen av knusekammeret. | Påvirker gjennomstrømning og mengden av overdimensjonert materiale. |
| Slag / eksentrisk kast | Avstanden som mantelen tilbakelegger ved utløpsenden i løpet av en svingning. | Bestemmer knusekraften og kapasiteten per slag. |
| Knusekammer | Mellomrommet mellom bolleforingen og mantelen. | Profilen styrer hvordan materialet gripes, reduseres og formes. |
| Fôråpning | Den bredeste brukbare åpningen på toppen av kammeret. | Begrenser maksimal størrelse på stein som kan komme inn uten å bygge bro. |
Fordi kjegleknuseren er en sekundær eller tertiær maskin, har fôret vanligvis passert gjennom en primær kjeveknuser eller en lignende enhet. Kjegleknuseren tar deretter det materialet og reduserer det gjennom en rekke kompresjonsslag. Dette er også grunnen til at en kjegleknuser ikke bør behandles som en direkte erstatning for en kjeveknuser på primærtrinnet: den trenger en mindre mating og er designet for en annen del av reduksjonskurven.
Hovedkomponenter som gjør knusebevegelsen mulig
For å forstå hvordan en kjegleknuser fungerer, hjelper det å kjenne navnet og rollen til hver hovedkomponent. Maskinen er konstruert rundt den eksentriske enheten, hovedakselen, knusekammeret og støttesystemene som holder disse delene i gang.
Den eksentriske monteringen fortjener spesiell oppmerksomhet. Det er komponenten som skaper den svingende bevegelsen. Hovedakselen passer inn i en indre eksentrisk bøssing av messing eller bronse. Selve den eksentriske bøssingen roterer inne i den nedre rammen på et trinnlager. Fordi boringen inne i eksentrikken er forskjøvet fra tannhjulets senterlinje, har ikke akselen noe annet valg enn å bevege seg i en sirkulær bane når tannhjulet roterer.
Denne forskyvningsvinkelen er ikke noe operatøren kan endre under normal drift. Den er festet på fabrikken og beskrives vanligvis som kast eller slag. Et større kast gir et tyngre knuseslag men øker også belastningen på gir og foringer. Utformingen av den eksentriske enheten må samsvare med motorkraften, knusekammeret og typen materiale som knuses.
Mantelen og konkaven er delene som faktisk berører fjellet. Geometrien deres er utformet slik at kammeret blir smalere fra topp til bunn. Toppseksjonen fungerer som en mateåpning og holder kort på de største klumpene. Midtseksjonen er der det meste av knusearbeidet utføres. Den nedre delen, noen ganger kalt den parallelle sonen, kontrollerer den endelige produktformen.
Sliteforinger er ikke permanente deler. De er designet for å skiftes ut, og levetiden deres avhenger av fôrets sliteevne og hardhet. Når foringsprofilen endres, endres bittvinkelen, den effektive CSS endres, og knuseren begynner å oppføre seg annerledes. Kontroll av foringsslitasje er derfor en av de viktigste daglige vedlikeholdsoppgavene.
Trinnvis oversikt over knuseprosessen
La oss følge en komplett syklus inne i knusekammeret. Denne syklusen gjentas mange ganger per sekund, avhengig av den eksentriske hastigheten.
| Fase | Hva skjer | Resultat |
|---|---|---|
| 1. Fôrfordeling | Stein kommer inn i fôrbeholderen og treffer fordelerplaten eller faller direkte på mantelen. | Materialet sprer seg rundt i kammeret, og skaper et jevnt lag av stein. |
| 2. Kompresjonsslag | Mantelen beveger seg mot den konkave på den ene siden og komprimerer det fangede materialet. | Trykket bygger seg og fjellet bryter langs sine svakeste sprekker og korngrenser. |
| 3. Partikkelomorganisering | Etter pausen legger det finere materialet seg i tomrom mellom de større stykkene. | Kammeret er klart for et nytt kompresjonsslag med en tettere seng. |
| 4. Åpningsslag | Mantelen beveger seg bort fra den konkave på samme side. | Knust materiale faller nedover og beveger seg til neste kompresjonssone. |
Prosessen er avhengig av kammergeometrien og tyngdekraften. Berget trenger ikke å bli presset ned av mekaniske armer; den faller fordi åpningsslaget skaper plass. Mantelen og konkaven fungerer som en kontinuerlig transportør av knusesoner, hver av dem litt smalere enn den forrige. Resultatet er en gradvis reduksjon fra grovfôr til ønsket produktstørrelse.
I en standard eller medium kjegleknuser har kammeret en bratt øvre del og en kort parallell sone ved utløpet. Denne utformingen gir høyere gjennomstrømning og brukes ofte til sekundær knusing hvor hovedmålet er kapasitet. I en korthode- eller finkjegleknuser er kammeret flatere og den parallelle sonen lengre. Materialet holdes i knusesonen lenger, noe som gir et finere og mer konsistent produkt. Det grunnleggende arbeidsprinsippet er det samme, men geometrien og anvendelsen er forskjellig.
Rotasjonshastigheten påvirker også hvordan knusesyklusen fungerer. En raskere eksentrisk hastighet betyr flere slag per minutt, noe som kan forbedre partikkelformen og redusere størrelsen på utslippet. Men hvis hastigheten er for høy, har ikke berget nok tid til å falle ut av knusesonen, og kapasiteten synker. Hvis hastigheten er for lav, kan ikke knuseren fylle kammeret raskt nok og produktet blir grovere. Derfor er moderne kjegleknusere designet med et spesifikt hastighetsområde; operatøren bør ikke endre den uten å sjekke den opprinnelige designkurven.
Typer kjegleknusere og hvordan de er forskjellige
Selv om alle kjegleknusere deler samme roterende kompresjonsprinsipp, er de praktiske designforskjellene viktige for kjøperen. De vanligste kategoriene er fjærkjegleknusere, sammensatte kjegleknusere, ensylindrede hydrauliske kjegleknusere og flersylindrede hydrauliske kjegleknusere.
Fjærkjegleknuser
Fjærkjegleknusers use a set of coil springs around the bowl. When uncrushable material enters the chamber, the springs compress and the bowl lifts, allowing the object to pass. Once the object is gone, the springs return the bowl to its original position. This design has been used for many decades and is still found in many plants. It is relatively simple, but CSS adjustment usually requires mechanical shims or a heating/cooling process, and clearing a blocked chamber is not as convenient as on hydraulic machines.
Sammensatt kjegleknuser
En sammensatt kjegleknuser kombinerer mekanisk fjærbeskyttelse med hydraulisk justering eller låsing. Det gir et bedre kompromiss mellom pris og bekvemmelighet. I mange bruksområder i steinbrudd er en sammensatt kjegleknuser et pålitelig og kostnadseffektivt valg for middels hardt fjell, og det hydrauliske låsesystemet holder innstillingen stabil under drift.
Ensylindret hydraulisk kjegleknuser
I en ensylindret hydraulisk kjegleknuser støtter og løfter en hydraulisk sylinder under hovedakselen akselen. Ved å tilsette eller frigjøre olje, hever eller senker operatøren mantelen, noe som endrer CSS. Denne utformingen gjør også at knuseren kan tømmes hydraulisk når kammeret er blokkert. Fordi det bare er én hydraulisk sylinder, er den mekaniske strukturen enklere og vedlikeholdstilgangen kan være enklere.
Flersylindret hydraulisk kjegleknuser
Flersylindrede kjegleknusere bruker flere hydrauliske sylindre arrangert rundt bollen for å justere bolleposisjonen. De gir vanligvis høy knusekraft, stabilt krafttrekk og god kontroll over produktformen. Disse fordelene gjør dem populære for hard rock, planter med høy tonnasje og for produsenter som trenger å kjøre med en stram setting for å maksimere bøter eller oppfylle strenge aggregatspesifikasjoner.
| Type | Innstillingsjustering | Overbelastningsbeskyttelse | Typisk plikt |
|---|---|---|---|
| Fjærtype | Shims eller bolle rotasjon | Spiralfjærer | Sekundær knusing av middels hard stein |
| Sammensatt | Hydraulisk lås eller skålrotasjon | Fjærer pluss hydraulikk | Steinbrudd og grusplanter |
| Ensylindret | Hydraulisk støtte under akselen | Hydraulisk avlastning | Automatiserte linjer, middels og fin knusing |
| Flersylindret | Hydrauliske sylindre på bollen | Hydraulisk avlastning | Hardrock og høyutnyttelsesoperasjoner |
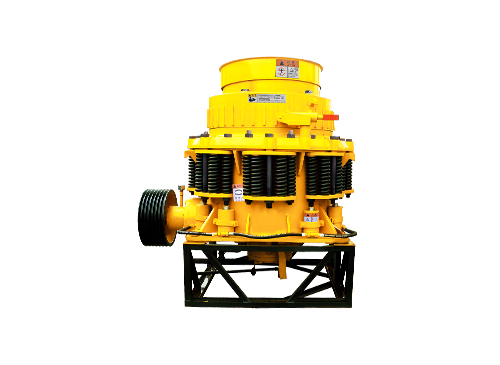
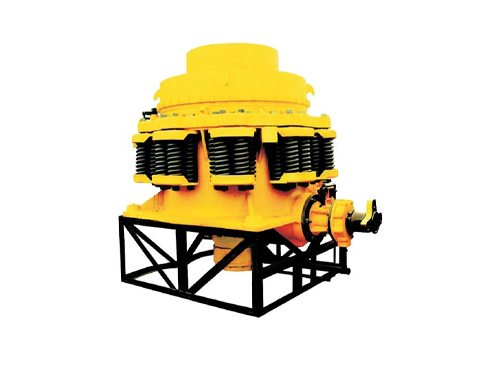
 Sammensatt Cone Crusher with Hydraulic Adjustment and Cleaning Denne sammensatte kjegleknuseren passer til sekundær eller tertiær knusing av harde malmer, og tilbyr hydraulisk utløpsjustering, kammerrengjøring og fjæroverbelastningsbeskyttelse for pålitelig drift. Se produkt →
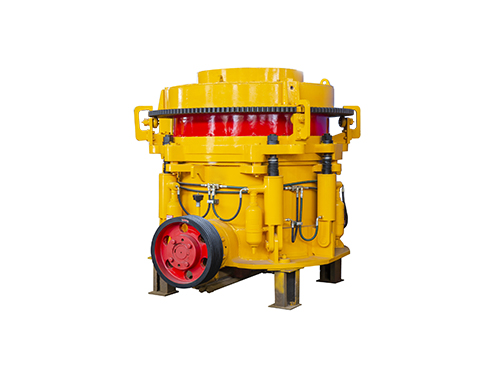
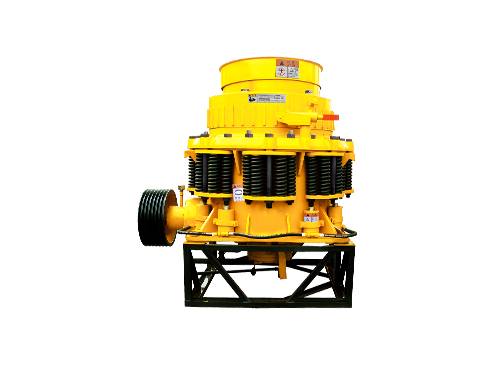
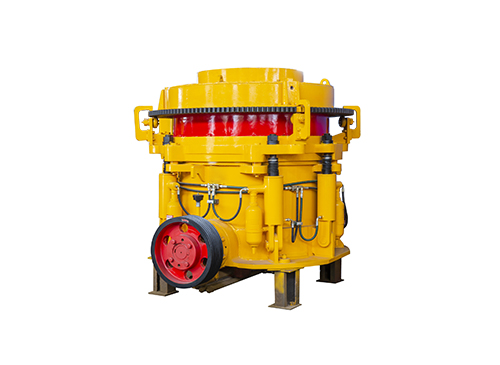 Flersylindret Hydraulic Cone Crusher for High-Tonnage Hard Rock Denne helhydrauliske knuseren er designet for hardstein og planter med høy tonnasje, og gir høy reduksjonseffektivitet, stabil drift og enkelt vedlikehold for tett innstillingskontroll. Se produkt →
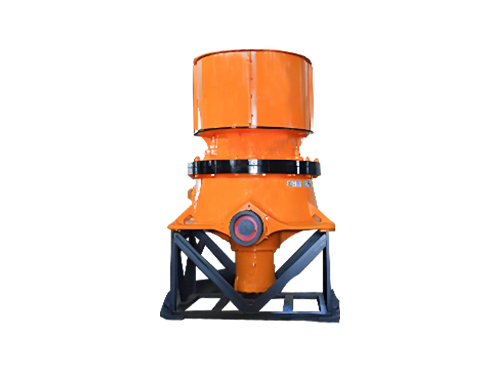
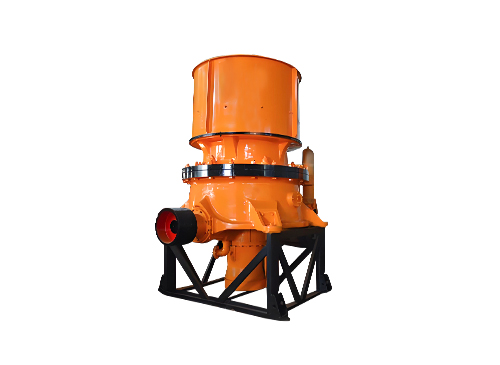 Ensylindret Hydraulic Cone Crusher with Robust Design Denne ensylindrede kjegleknuseren kombinerer avansert hydraulisk drift og enkelt vedlikehold, og gir effektiv knusing for harde steiner samtidig som nedetid og energibruk minimeres. Se produkt →
Ikke velg en type kjegleknuser etter pris alene. En fjærmaskin kan ha en lavere innkjøpspris, men hvis du trenger å bytte CSS ofte eller tømme kammeret regelmessig, kan en hydraulisk modell spare mange timers arbeid i løpet av maskinens levetid. På den annen side kan en flersylindret maskin med flere deler kreve mer oppmerksomhet fra vedlikeholdsteamet. Det beste valget avhenger av materialet, driftstiden og ferdighetsnivået til personalet.
Cone Knuser vs Jaw Crusher vs VSI Crusher
Mange anleggseiere starter utvelgelsesprosessen ved å sammenligne kjegleknuseren med to andre vanlige maskiner: kjeveknuseren og VSI-knuseren (vertikal akselstøt). Men disse maskinene gjør ikke den samme jobben. Hver har en naturlig posisjon i knuseprosessen.
En kjeveknuser er en primærknuser. Den aksepterer veldig stor fôring, noen ganger mer enn én meter i diameter, og reduserer den til en størrelse som kan håndteres av neste maskin. En kjeveknuser bruker en enkel komprimerende handling mellom en fast kjeve og en svingende kjeve. Produktet fra en kjeveknuser er ofte flatt eller sløvt, spesielt hvis fôret er hardt, fordi knuseslaget er kort og nypvinkelen ikke er ideell for forming.
En kjegleknuser er en sekundær eller tertiær maskin. Den mottar produktet fra kjeveknuseren og reduserer det ytterligere. Den roterende bevegelsen og lagknusingseffekten gir en bedre partikkelform enn en kjeveknuser kan produsere. Reduksjonsforholdet i en kjegleknuser er høyere enn i en kjeve, typisk mellom 4:1 og 8:1 avhengig av kammer og materiale. Men kjegleknuseren klarer ikke veldig stort fôr; å mate den med overdimensjonert stein forårsaker brodannelse og reduserer kapasiteten.
En VSI-knuser er ikke en kompresjonsknuser. Den bruker en høyhastighetsrotor som kaster materialet mot en steinbunn eller mot en ambolt. Slagvirkningen gir en utmerket kubisk form, spesielt for sand og små tilslag, og den kan generere mer finstoff enn en kjegleknuser. Imidlertid er driftskostnaden per tonn vanligvis høyere, og en VSI er mer følsom for fuktighet og klebrig materiale. For grovknusningsstadier er en VSI sjelden det beste førstevalget.
| Crusher | Beste scene | Typisk fôrstørrelse | Hovedstyrke | Hovedbegrensning |
|---|---|---|---|---|
| Kjeveknuser | Primær | 300 til 1200 mm | Godtar stort fôr, enkelt og pålitelig | Flasket produkt, lavere reduksjonsforhold |
| Kjegleknuser | Sekundær / tertiær | 30 til 300 mm | Kubisk produkt, høy reduksjon i fine stadier | Trenger mindre fôr, krever kvelefôring |
| VSI-knuser | Tertiær / kvartær | < 60 mm | Utmerket partikkelform, god sandproduksjon | Høyere slitasjekostnader, følsom for fuktighet |
For eksempel bruker en granitt tilslagslinje ofte en kjeveknuser på primærtrinnet, en kjegleknuser på sekundærtrinnet, og en VSI for å lage det fineste produktet. Et kalksteinsanlegg kan bruke en kjeveknuser etterfulgt av en slagknuser, fordi kalkstein er mindre slipende og slagmaskinen gir et utmerket produkt med lavere slitasjekostnader. Riktig flytskjema avhenger av steinhardhet, abrasivitet, fuktighetsinnhold og målproduktspesifikasjonen.
Når du sammenligner disse maskinene, unngå feilen med å kun se på kjøpesummen. Kostnaden per tonn ferdig materiale, slitedelkostnaden, energiforbruket og tilgjengeligheten til maskinen er viktigere. En billig primærknuser som ofte stoppes for vedlikehold vil koste mer enn en maskin av høyere kvalitet som går konsekvent.
Viktige driftsvariabler som endrer utdatakvalitet
Selv en kjegleknuser med riktig størrelse kan gi dårlige resultater hvis den brukes feil. Operatøren kontrollerer flere variabler som har en direkte effekt på produktgradering, kapasitet og levetid.
Mategradering
Det ideelle fôret til en kjegleknuser har en bred, men kontrollert størrelsesfordeling. Den skal ikke inneholde kun større steiner eller kun pukkstøv. Når tilførselen er for fin, fylles mellomrommene mellom grove partikler og maskinen kan ikke generere nok trykk mellom partikler; når fôret er for grovt, kan ikke de største stykkene gripes ordentlig. Som en praktisk regel bør fôrstørrelsen ikke overstige ca. 80 til 85 prosent av fôråpningen. Hvis du mater et 200 mm kammer, er den praktiske toppstørrelsen omtrent 160 til 170 mm. Overdimensjonert stein bør fjernes med en skalperingsskjerm før den når kjegleknuseren.
Kvelefôring
Kvelefôring betyr å holde knusekammeret fullt til enhver tid. Fôrbeholderen bør inneholde nok stein til at knuseren trekker en jevn last og krafttrekket forblir stabilt. Chokemating gir fordelene med lagknusing, beskytter foringene mot direkte støt og bidrar til å produsere et mer konsistent produkt. En utsultet kjegleknuser produserer mer overdimensjonert materiale og sliter de øvre foringene ujevnt. Mange operatører opplever at den enkle vanen med å opprettholde en full fôrbeholder reduserer slitasjekostnadene og forbedrer produktkvaliteten mer enn noen maskinvarebytte.
Innstilling for lukket side (CSS)
CSS er den vanligste justeringen operatøren gjør. Å redusere CSS gir et finere produkt, men reduserer kapasiteten og øker strømforbruket. Å øke CSS gir mer kapasitet, men et grovere produkt. Riktig innstilling avhenger av nødvendig produktgradering og av neste maskin i flytskjemaet. Hvis produktet går til en sikt, husk at siktåpningen, ikke knuseren CSS, bestemmer den endelige kuttstørrelsen. En god praksis er å registrere CSS, strømforbruk, matehastighet og produktgradering minst én gang per skift slik at du kan se effekten av enhver endring.
Fuktighet og leireinnhold
Fuktighet i fôret endrer oppførselen til materialet inne i kammeret. Vått, klebrig materiale kan feste seg til foringene, redusere gjennomstrømningen og øke sjansen for blokkering. I ekstreme tilfeller danner de fine partiklene en pasta som fyller utløpsåpningen. Å sile ut finstoffet før kjegleknuseren, eller sprøyte fôret på båndet for å redusere klebrig leire, er ofte nødvendig for bruk med høy fuktighet.
Hastighet og Slag
Den eksentriske hastigheten er normalt fastsatt innenfor et anbefalt område for et gitt kammer. Å endre driftshastigheten til en verdi utenfor produsentens anbefaling vil vanligvis redusere effektiviteten. Slaget, eller kastet, er en designkarakteristikk for den eksentriske enheten. Hvis du trenger et annet slag, må den eksentriske bøssingen eller akselenheten byttes. Dette er ikke en rutinemessig justering. Når du velger en maskin, må du bekrefte at det tilgjengelige slagområdet samsvarer med materialet og måleffekten.
Disse variablene samhandler. En knuser som kjører med en bred CSS og en utsultet feed vil kanskje ikke vise noe problem før skjermen produserer for mye overstørrelse. Den beste tilnærmingen er å endre én variabel om gangen, måle resultatet og føre en enkel operasjonslogg. I praksis oppnås forbedringen i produktkvalitet ofte ved først å fikse fôrsystemet og først deretter justere knuseinnstillingene.
Foringsslitasje og vedlikehold: Beskytt investeringen din
Sliteforingene er de delene som ofte skiftes ut i en kjegleknuser. Mantelen og konkaven er vanligvis støpt av austenittisk manganstål, et materiale som blir hardere når det blir støtt. Denne arbeidsherdende oppførselen er det som gir foringen dens slitestyrke. Foringens levetid avhenger av fôrets sliteevne, knusetrykket, fôrfordelingen og om knuseren er strupematet.
Flere tegn indikerer at foringene må skiftes:
- Produktet blir grovere selv når CSS ikke er endret.
- Strømtrekket synker fordi foringsprofilen ikke lenger er effektiv.
- Den ene siden av mantelen slites raskere enn den andre.
- CSS kan ikke settes innenfor det anbefalte området uten at foringene tar kontakt.
- Synlige høye flekker eller riller vises på foringsoverflaten.
Å bytte foringer er ikke bare en mekanisk jobb. Den nye mantelen må sitte riktig, den konkave må monteres nøye, og foringsboltene må kontrolleres etter de første driftstimene. En løs foring kan forskyve seg under belastning, og maskinen vil ikke fungere som den skal. Det er også viktig å skifte både mantel og konkav til rett tid; å kjøre en ny kappe mot en hardt slitt konkav er sløsing og kan forvrenge knusegeometrien.
Smøring er like viktig som foringene. Den eksentriske bøssingen, hovedakselen og girene er avhengige av en kontinuerlig oljefilm. Hvis oljetemperaturen stiger over normalområdet, endres klaringene inne i knuseren og maskinen kan overopphetes. Sjekk oljenivået, oljetemperaturen, oljetrykket og tilstanden til oljen hvert skift. Metallpartikler i oljen er et tidlig varseltegn på sviktende bøssing eller gir.
Hydrauliske systemer trenger også oppmerksomhet. Hydraulikktanken må være ren, oljenivået riktig og trykkinnstillingen innenfor spesifisert område. Avlastningsventilen er en sikkerhetsanordning; den skal ikke brukes som et betjeningsverktøy for å løfte bollen gjentatte ganger under normal produksjon. Når avlastningsventilen åpner, inspiser systemet for slitasje og kontroller at hydraulikkoljen er ren.
Fordi listen over slitasje og reservedeler er begrenset, kan noen få nøkkeldeler holdes på lager: et sett med foringer, en ekstra eksentrisk bøssing, et kileremsett, hydrauliske filtre og et komplett sett med tetninger. Å beholde originale erstatninger er tryggere enn å kjøpe billigere deler med forskjellige dimensjoner. Vi opprettholder et dedikert utvalg av kjegleknuser reservedeler for å hjelpe operatører med å redusere nedetid og beskytte det originale maskindesignet.
| Vare | Frekvens | Kritisk sjekk |
|---|---|---|
| Linerslitasjeprofil | Ukentlig | Ujevn slitasje, utslitt tannprofil, gjenværende tykkelse |
| Oljenivå og temperatur | Daglig | Stabilt nivå, normal temperatur, ingen metallpartikler |
| Hydraulisk trykk | Daglig | Stabil under oppstart og lastendringer |
| Kileremspenning | Månedlig | Riktig henging, ingen glaserte eller sprukne belter |
| Bolter og festemidler | Månedlig | Tetthet på ramme, konkav og matebeholder |
En kjegleknuser er en kontinuerlig prosessmaskin. En liten økning i temperatur eller en liten endring i foringsgeometri vil påvirke produktet. Hvis vedlikeholdsteamet registrerer nøkkeldata hver dag, vil operatøren se trenden før et sammenbrudd skjer.
Hva du bør sjekke før du kjøper en kjegleknuser
Å velge riktig kjegleknuser er en anskaffelsesbeslutning, ikke bare en ingeniørbeslutning. Maskinen vil gå i tusenvis av timer, og forskjellen mellom en god match og en dårlig match måles i driftstimer og kostnad per tonn. Følgende sjekkliste hjelper deg å sammenligne tilbud på en strukturert måte.
- Definer råfôret nøyaktig: bergart, enakset trykkfasthet, slipeevne, fuktighet og leireinnhold.
- Bekreft fôrstørrelsesfordelingen: toppstørrelsen, prosentandelen av finstoff og mengden overdimensjoner som er typiske i anlegget ditt.
- Angi målproduktet: nødvendig toppstørrelse, produktkurve, flakgrense og maksimalt innhold av finstoff.
- Beregn kapasiteten med en sikkerhetsmargin: Knuseren skal ikke kjøre på 100 prosent av nominell kapasitet hele dagen.
- Sjekk de hydrauliske funksjonene: hvordan CSS justeres, hvordan trampjernet frigjøres og hvordan kammeret rengjøres etter en blokkering.
- Sammenlign foringsdesign og tilgjengelighet: et godt designet kammer kan redusere slitasjekostnadene med en betydelig prosentandel.
- Spør om respons etter salg, reservedelslager og teknisk støtte.
- Inspiser produsentens produksjonsevne: sveisekvalitet, stressavlastende behandling, maskineringstoleranse og testprosedyrer.
En nyttig øvelse er å spørre leverandøren om knuserens ytelseskurve for materialet ditt. Hvis leverandøren ikke kan gi et klart forhold mellom CSS, kapasitet, strømforbruk og produktstørrelse, er tilbudet ufullstendig. Kurven bør inkludere nominell motoreffekt og anbefalt driftsområde for eksentrisk hastighet.
Vurder driftskostnaden over fem år, ikke kjøpesummen. Slitedelene, elektrisiteten og nedetiden vil vanligvis koste mye mer enn selve maskinen. Av denne grunn foretrekker mange erfarne produsenter en godt støttet maskin med lokale reservedeler og et enkelt design som deres egne mekanikere kan vedlikeholde.
Vår egen erfaring som produsent har formet måten vi svarer på disse spørsmålene. Siden 2012 har vi designet, testet og levert knuseutstyr til kunder i forskjellige land. Vi publiserer vår selskapets bakgrunn og produksjonsdetaljer fordi vi mener at en kjøper bør se hvor og hvordan maskinen er bygget. Gjennomsnittlig leveringstid for våre standard kjegleknusere er rundt 20 dager, men vi bekrefter alltid ledetiden med kunden når konfigurasjonen og betalingsbetingelsene er klare.
Før du signerer en ordre, be om å se knuseren kjøre i en lignende applikasjon, eller i det minste be om testdata fra fabrikken. En kjegleknuser kan se lik ut fra utsiden, men kvaliteten på støpegodsene, passformen til den eksentriske bøssingen og nøyaktigheten til girjusteringen avgjør hvor lenge den vil holde innstillingen under belastning.
Ofte stilte spørsmål
Hvordan fungerer en kjegleknuser steg for steg?
Fôret kommer inn gjennom toppen, spres over fordelerplaten og faller ned i knusekammeret. Den eksentriske bøssingen roterer og får mantelen til å svinge, og klemmer fjellet mellom mantelen og den konkave. Knust materiale faller nedover og brytes igjen i den nedre delen av kammeret. Materialet kommer til slutt ut gjennom bunnen når partikkelstørrelsen er mindre enn innstillingen for lukket side.
Hva betyr CSS i en kjegleknuser?
CSS er innstillingen for lukket side. Det er det minste gapet mellom mantelen og konkaven i bunnen av knusekammeret. Den kontrollerer maksimal produktstørrelse. Å redusere CSS gjør produktet finere, men reduserer kapasiteten; øke det gjør det motsatte.
Hva er forskjellen mellom standard og korthodekjegleknusere?
En standard kjegleknuser har et brattere kammer og er beregnet for sekundærknusing, med større tilførsel og generelt et grovere produkt. En korthodet kjegleknuser har et flatere kammer og en lengre parallell sone, slik at materialet blir lenger i knusesonen. Den brukes til tertiær og kvartær knusing for å produsere et finere produkt.
Hvorfor lager kjegleknuseren min for mye overdimensjonert materiale?
De vanligste årsakene er en feil CSS, et utsultet fôr, slitte foringer, en upassende kammerprofil eller en fôr som er for grov. Sjekk CSS-en først, og se deretter på liner-tilstanden og fôrfordelingen. Endre én variabel om gangen og registrer resultatet.
Hvordan forhindrer jeg at en kjegleknuser blokkerer?
Hold matestørrelsen innenfor kammerspesifikasjonen, fjern finstoff og klebrig materiale før knuseren hvis mulig, og oppretthold chokemating. Overvåk motorstrømmen og lytt etter uvanlige lyder. En metalldetektor og en magnet på matebeltet anbefales på det sterkeste for å hindre trampjern fra å nå knuseren.
Hva er bedre, en-sylindret eller flersylindret kjegleknuser?
Ingen av typene er universelt bedre. En ensylindret maskin er enklere, hydraulisk vedlikehold er enklere, og CSS kan justeres ved å heve eller senke hovedakselen. En flersylindret maskin gir ofte høyere knusekraft og en mer stabil innstilling for hardt berg og bruk med høy tonnasje. Valget bør være basert på materialet ditt, produksjonsspesifikasjonen din og tilgjengelige vedlikeholdskunnskaper.
Kan en kjegleknuser produsere sand?
En kjegleknuser kan produsere fint materiale, men den er ikke en erstatning for en vertikal akselstøtknuser når spesifikasjonen for sand er streng. En korthodekjegle med en lukket krets kan lage en del av knust finstoff, men partikkelformen og graderingen av førsteklasses produsert sand krever vanligvis en VSI eller en riktig sandmaskin.
En kjegleknuser fungerer etter et enkelt prinsipp om eksentrisk kompresjon, men maskinen fungerer bare bra når hele systemet fungerer sammen. Fôrkontroll, kammervalg, CSS, slag, foringstilstand, smøring og vedlikehold påvirker alle sluttresultatet. Hvis du planlegger en ny knuselinje eller erstatter en eksisterende maskin, ta utgangspunkt i råvaren og den ferdige produktspesifikasjonen. Sammenlign deretter kammergeometrien, hydrauliske funksjoner og reservedelsstøtte.
Riktig kjegleknuser vil produsere et stabilt produkt i årevis. Feil vil skape en lang liste over driftsproblemer. Når du vurderer en leverandør, be om ytelsesdata, testrapporter og detaljer om den faktiske maskinen. Hvis du trenger hjelp til å matche en kjegleknuser til steinen din, send oss fôrstørrelse, kapasitetsmål og ønsket produktgradering. Vi kan anbefale en passende konfigurasjon og forklare hvorfor den passer for dine forhold.