Sett en kjeveknuser og en kjegleknuser på samme granittforekomst og begge vil bryte stein. Sett dem i samme spor i et flytskjema, og en av dem vil mislykkes i jobben. Det er det praktiske svaret bak spørsmålet "hvilken er bedre, en kjegleknuser eller en kjeveknuser" - sammenligningen blir først meningsfull når du vet hvilket trinn i kretsen du kjøper for.
I et normalt aggregat eller gruveanlegg er de to maskinene ikke rivaler i det hele tatt. En kjeveknuser tar berg fra gruvene på 500 til 1000 mm og reduserer den til omtrent 100 til 200 mm. En kjegleknuser tar det 100 til 200 mm-produktet og reduserer det til 40 mm, 20 mm eller 0 til 10 mm produsert sand. Å kjøpe den ene der den andre hører hjemme er den dyreste feilen vi ser i anleggsdesign, fordi feil maskin ikke bare yter dårligere – den ødelegger økonomien i hvert trinn bak den.
Denne artikkelen dekker mekanismen til hver maskin, fôringsforholdene hver enkelt tolererer, de virkelige driverne for kostnaden per tonn, og spørsmålene du bør svare på før du signerer en innkjøpsordre.
Det korte svaret: Scenen er viktigere enn maskinen
For hardt, slipende berg er kjeveknuseren det riktige valget for det første trinnet, og kjegleknuseren er det riktige valget for hvert trinn etter det. Den eneste setningen løser de fleste reelle valgbeslutninger. Unntakene er snevre og enkle å teste: mykt eller middels hardt materiale med liten fôring, svært lav tonnasje, eller krav om et svært kubisk produkt, som alle kan forskyve svaret.
Kjøp en kjeveknuser når
- Toppmatestørrelsen er over 300 mm og kan nå 1000 mm eller mer.
- Materialet er hardt, blokkaktig, eller kommer vått og klebrig med leire.
- Du trenger en primær fase som kjører med minimum tilsyn.
- Din nedstrøms kjegle eller slagenhet trenger en jevn mating på 100 til 200 mm.
- Budsjett per enhet installert kapasitet er prioritert i den grove enden.
Kjøp en kjegleknuser når
- Målproduktet er 40 mm, 20 mm eller finere, inkludert produsert sand.
- Fôret er allerede redusert til under ca. 300 mm og kan siktes.
- Materialet er middels hardt til veldig hardt, som granitt, basalt eller kvartsitt.
- Du trenger høy tonnasje per installert kilowatt ved fine innstillinger.
- Anlegget ditt kan levere en jevn, choke-matet, tørr fôrstrøm.
En-maskin kofferten: Hvis fôret ditt allerede er under ca. 300 mm og målet ditt er 20 mm eller finere, hopper du over kjeven helt og kjøper en kjegle. Hvis fôret ditt er 800 mm og målet ditt er 150 mm for en veigrunnkontrakt, kan en kjeve alene være nok, og en kjegle vil være bortkastet kapital.
Kjeveknuser vs kjegleknuser: Sammenligning side om side
Tabellen nedenfor er den raskeste måten å se hvor de to maskinene divergerer. Les det som et skjermingsverktøy i stedet for et spesifikasjonsark, fordi kapasitet og produktstørrelse alltid avhenger av den spesifikke modellen og kammeret du installerer.
| Faktor | Kjeveknuser | Kjegleknuser |
|---|---|---|
| Typisk kretstrinn | Primær, noen ganger sekundær i små planter | Sekundær, tertiær eller kvartær |
| Brytemekanisme | Kompresjon mellom en fast kjeveplate og en svingende kjeveplate | Kompresjon av en roterende mantel inne i en stasjonær bolleforing |
| Arbeidsreduksjonsforhold | Ca 4:1, opp til 6:1 i gunstig berg | Omtrent 3:1 til 4:1 per maskin |
| Typisk maks fôr | 500 mm til over 1000 mm avhengig av modell | 200 til 300 mm med standardkammer, 80 til 150 mm med kort hode |
| Typisk produkt P80 | 100 til 200 mm | 20 til 50 mm sekundær, 10 til 25 mm eller finere tertiær |
| Fôrtilstandstoleranse | Håndterer vått, klissete og leirerikt fôr | Krever tørt, rent, choke-matet materiale |
| Partikkelform | Flatere, mer slabby partikler | Mer kubisk, spesielt ved et lavt reduksjonsforhold |
| Kapasitet per installert kilowatt ved fine størrelser | Lavt | Høy |
| Relativ kapitalkostnad ved lik tonnasje | Lavter | Høyer |
| Hovedslitasjedeler | Faste og bevegelige kjeveplater, vippeplate, kinnplater | Mantel, bolleforing, socket liner |
| Innstillingsjustering | Shims, kiler eller hydraulisk | Hydrauliske sylindre eller fjærutløser |
| Overbelastningsbeskyttelse | Toggle plate bøyer eller brekker som en offerdel | Hydraulisk avlastning, fjærutløser, trampjernpassasje |
| Feilmodus når den brukes feil | Produktet er for grovt for neste trinn, høy sirkulasjonsbelastning | Kammerpakning, ujevn foringsslitasje, skadet hovedaksel |
| Beste applikasjon | Første etappe av en hvilken som helst steinplante | Finreduksjon og produsert sand |
Hvordan en kjeveknuser bryter stein
Mekanismen
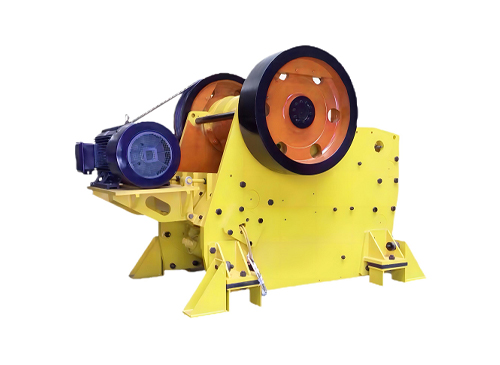
En kjeveknuser er en kompresjonsmaskin. En herdet fast kjeveplate sitter på den ene siden av kammeret, og en bevegelig kjeveplate svinger mot den på en eksentrisk aksel drevet av kileremmer og et svinghjul. Stein blir klemt, og når den bevegelige kjeven trekker seg tilbake, faller det ødelagte materialet mot utløpsåpningen. Vippeplaten gjør to jobber: den overfører kraft og den fungerer som offerkomponenten som svikter først under overbelastning, og beskytter akselen og lagrene.
Det som egentlig setter kapasiteten
Fire variabler dominerer gjennomstrømningen: lukket sideinnstilling, eksentrisk slag, rotasjonshastigheten og mategradasjonen. En kjeveknuser matet med en riktig gradert blanding kjører langt mer effektivt enn en som mates med en enkelt grov klumpstørrelse, fordi finstoffet fyller hulrommene og lar de grove partiklene sprekke mot hverandre. Vår erfaring er at dårlig materkontroll kan kutte en kjeves effekt med 20 til 40 prosent uten noen mekanisk feil i det hele tatt. Fôrmateriale skal presenteres i hele kammerets bredde, aldri dumpet i en enkelt haug i den ene enden.
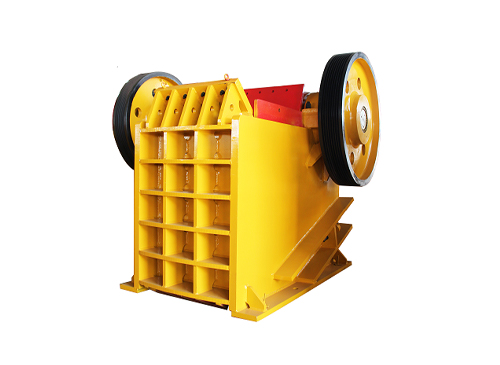 PE Kjeveknuser PE-serien kjeveknuser oppfyller de nasjonale standardene når det gjelder spesifikasjoner og parametere. Kjeveknuserne brukes vanligvis til primær knusing og bred... Se produkt →
Hvor grensene går
Den vanligste dimensjoneringsfeilen er mating av stein større enn kammeret kan akseptere. Som en arbeidsregel skal den største klumpen ikke være mer enn 80 til 85 prosent av fôringsåpningens bredde, og slabbet eller langstrakt stein bør holdes enda mindre fordi det bygger bro lett. Kjeveknusere produserer også et relativt flassende produkt, så et anlegg som prøver å lage et 20 mm spesifikasjonsaggregat med en kjeve alene ender opp med overflødig resirkulerende belastning og en overarbeidet sikt.
Hvordan en kjegleknuser bryter stein
Laminering inne i et choke-matet kammer
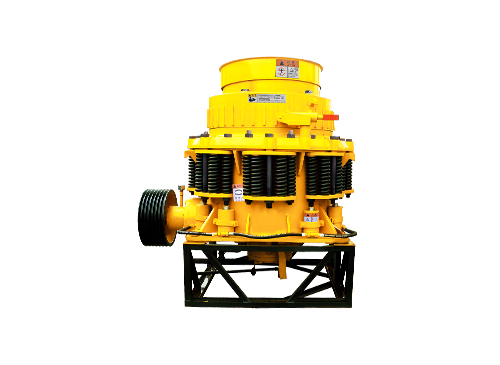
En kjegleknuser erstatter den flate kjevegeometrien med en konisk mantel som gyrer inni en bolleforing. Den eksentriske rotasjonen skaper et kontinuerlig lukkende og åpne gap rundt kammeret, slik at materialet knuses mange ganger når det faller ned. Denne lamineringsvirkningen er det som gir et finere og bedre formet produkt enn en kjeve med samme reduksjonsforhold.
Den kritiske driftstilstanden er chokemating. Kammeret må holdes fullt slik at interpartikkelknusing gjør det meste av arbeidet. En kjegleknuser som er sultet på fôr vil ikke nå sin nominelle kapasitet, vil produsere et grovere og mer langstrakt produkt, og vil slite foringene ujevnt. En overspenningsbeholder over knuseren pluss en mater med variabel hastighet og en nivåsensor er ikke tilleggsutstyr – det er en del av maskinens ytelsesspesifikasjon.
Kammertyper og hva de endrer
Den samme knusekroppen kan vanligvis akseptere flere foringsprofiler: grov, middels, fin og ekstra fin, og i noen områder en standard hode og en kort hode versjon. Et grovkammer aksepterer et større fôr, men avslutter grovere. Et fint kammer aksepterer en mindre tilførsel og produserer et mye finere produkt med lavere gjennomstrømning. Valg av kammer er derfor en produksjonsbeslutning, ikke en tilbehørsbeslutning, og den bør gjøres sammen med skjermkuttepunktene til hele kretsen.
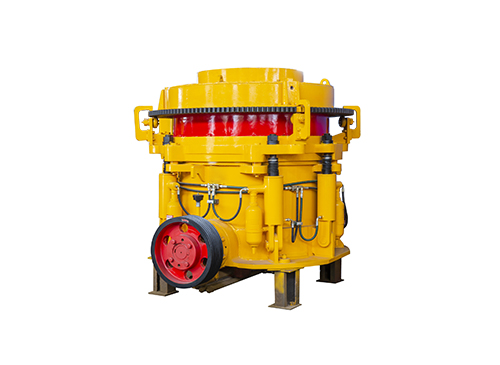 Flersylindret hydraulisk kjegleknuser Avansert design; All hydraulisk drift; Høy reduksjonseffektivitet lavt forbruk; Robust og pålitelig design for hard stein; Enkel betjening og vedlikehold; Se produkt →
Hydraulisk kontra fjærdesign
Fjær- og sammensatte kjegleknusere frigjør trampjern ved å komprimere en fjærpakke, noe som begrenser knusekraften de kan holde. Hydrauliske design, spesielt de en- og flersylindrede typene, justerer innstillingen hydraulisk, passerer trampmetall gjennom en avlastningssylinder og lar kammeret tømmes raskt etter en blokkering. Ved slitende, hard-rock bruk betaler hydraulikktypene tilbake sin høyere innkjøpspris gjennom redusert nedetid og mer stabil produktstørrelse.
Hvor hver maskin hører hjemme i knusekretsen
Total reduksjon er antallet som avgjør hvor mange etapper du trenger. Å redusere 800 mm stein til et 20 mm produkt er en 40:1 jobb. Siden en kjeve oppnår omtrent 4:1 og en kjegle oppnår omtrent 3:1 til 4:1 per maskin, kreves tre trinn i nesten hvert flytskjema for hard rock.
Trinn 1 - Primær
Kjeveknuser mates direkte av dumper eller gravemaskin, ofte gjennom en vibrerende grizzlymater som skalperer finstoff før kammeret. Utgang P80 typisk 100 til 200 mm.
Trinn 2 - Sekundær
En standardhode eller flersylindret kjegleknuser matet av siktet primærprodukt. Utgang P80 typisk 20 til 50 mm, med en sirkulerende belastning som returnerer fra skjermen.
Trinn 3 - Tertiær eller sand
En korthodekjegle, en finkammerkjegle eller en vertikal aksel-impaktor for cubicity og produsert sand. Utgang 0 til 20 mm, 0 til 10 mm eller finere.
Små planter har noen ganger en kjeve i det primære stadiet og selger 0 til 40 mm-produktet direkte, som er en legitim konfigurasjon når materialet er mykt og markedet aksepterer formen. På samme måte kan et anlegg med en skjermutstyrt mobilkjeve mate en kjegle direkte, men bare hvis den siktede fraksjonen er genuint innenfor kjeglens mateområde.
Regler for fôrstørrelse: Hva en kjeve godtar og hva en kjegle avviser
Mateåpningen er en hard grense, men det mer nyttige tallet er 80 prosent passeringsstørrelse, vanligvis skrevet som P80. Design kretsen din rundt P80 av materialet du faktisk vil motta, ikke det beste tilfellet fra en sprengningsrapport.
- Kjeveknuser: maksimal klump ca. 80 til 85 prosent av mateåpningens bredde. Design konservativt hvis fjellet er slabby.
- Standard kjegleknuser: maksimal mating ca. 200 til 300 mm, og den må siktes, ikke gruve.
- Korthodet eller finkammerkjegle: maksimal mating vanligvis 80 til 150 mm, noen ganger mindre.
- Enhver kjegleknuser: materiale mindre enn den lukkede sideinnstillingen passerer urørt og bidrar ikke annet enn slitasje og støy.
- Enhver kjegleknuser: overdimensjonerte klumper risikerer ødelagte tannhjul, bøyde aksler og skade på bolleforingen, og dekkes aldri av garantien.
Hardhet, slipeevne og kostnadene ved å gjøre det feil
To bergegenskaper driver hver valgbeslutning, og de er ikke den samme egenskapen. Hardhet, vanligvis uttrykt som en Bond arbeidsindeks eller i kilowattimer per tonn, bestemmer hvor mye energi bergarten bruker. Sliteevne, ofte uttrykt som en Bond-sliteindeks eller estimert fra silikainnhold, bestemmer hvor raskt slitedelene dine forsvinner.
Kalkstein sitter vanligvis i området 10 til 12 kilowattimer per tonn med lav slipeevne. Granitt faller generelt mellom 14 og 16. Kvartsitt og noen jernmalmer går merkbart høyere, og silikainnholdet gjør dem aggressive på mangan. En kjeveknuser håndterer alle disse i det primære stadiet uten mye klage, fordi knusekraften påføres sakte. En kjegleknuser håndterer dem også, men linerforbruket på en svært slipende malm kan være to til tre ganger høyere enn på kalkstein, og den forskjellen avgjør om prosjektet tjener penger.
Konsekvensen er enkel. Hard, slipende stein forsterker huset for en kjeve i primærtrinnet og en robust hydraulisk kjegle i sekundærtrinnet, med et realistisk foringsbudsjett. Mykere fjell åpner for alternative flytskjemaer og i noen tilfeller til en ett-trinns løsning.
Kapasitet, lukket sideinnstilling og produksjonskurven
Kapasitet er aldri et enkelt tall. For en kjeveknuser er det en funksjon av lukket sideinnstilling, og for en kjegleknuser avhenger det av lukket sideinnstilling, eksentrisk kast, kammerprofilen og fôrets volumtetthet. To anlegg som kjører identiske maskiner kan variere veldig, ganske enkelt fordi den ene måler kapasitet ved en innstilling på 40 mm og den andre oppgir en innstilling på 25 mm.
Veiledende reduksjonsforhold for trinn - planlegg kretsen rundt disse figurene
Å lukke en kjegles innstilling reduserer gjennomstrømmingen samtidig som andelen finstoff øker. Den venstre kolonnen er det vanskeligste produktet å lage og det som oftest rettferdiggjør et tertiært stadium.
Skjermen, ikke knuseren, er vanligvis den virkelige flaskehalsen. En tertiær kjegle i lukket krets bærer vanligvis en sirkulasjonsbelastning på 100 til 300 prosent, noe som betyr at skjermen og transportørene må dimensjoneres for to til fire ganger den ferdige tonnasjen. Underdimensjonering av skjermen er en klassisk feil: knuseren får skylden for dårlig ytelse når dekket rett og slett ikke kan passere materialet raskt nok.
Produktets form og gradering
Partikkelformen betyr mest i betong og asfalttilslag, der flassende og langstrakte partikler reduserer bearbeidbarheten og øker bindemiddelbehovet. En kjeveknuser med et høyt reduksjonsforhold produserer det flateste produktet av de vanlige maskinene, og det er grunnen til at en kjeve sjelden brukes til å lage en 20 mm spesifikasjonsstein. En kjegleknuser gir merkbart bedre form på grunn av sin lamineringsvirkning, og formen forbedres ytterligere når reduksjonsforholdet per trinn holdes beskjedent og knuseren går i lukket krets.
Hvis streng kubisitet er det styrende kravet, er det vanlige svaret en vertikal akselimpregner for sluttfasen, matet med en kontrollert 10 til 20 mm fraksjon. Det øker driftskostnadene, så det er normalt forbeholdt sand- og premium tilslagsfraksjonene i stedet for hele produktspekteret.
Gradering er et separat spørsmål fra form. Hvis målkurven din krever en spesifikk passeringsprosent ved flere sikter, må kretsen designes bakover fra den kurven: velg først siktkuttepunktene, velg deretter knusekammeret som produserer en fôr som passer for disse siktene.
Kapitalkostnad, energi og slitasje: Lesekostnad per tonn
En kjegleknuser koster mer enn en kjeveknuser med tilsvarende gjennomstrømning, og den trekker også mer kraft per tonn ferdig produkt. Den sammenligningen er imidlertid misvisende, fordi de to maskinene produserer forskjellige produkter. Den riktige sammenligningen er kostnaden per tonn salgbart materiale, og ved fine størrelser vinner kjeglen med stor margin rett og slett fordi en kjeve ikke kan lage produktet i det hele tatt.
Veiledende fordeling av driftskostnad for knuseanlegg
Andelen av hvert element skifter med bergart. På slipende kvartsitt kan slitedeler overta energi som den største enkeltlinjen.
Når du vurderer tilbud, spør etter slitasjekostnad per tonn i stedet for linerpris. En billigere kappe som varer 40 prosent færre timer er den dyrere delen. Spør også om forventet levetid i timer ved en oppgitt lukket sideinnstilling og en oppgitt bergart, og for mangankvaliteten som brukes. Dette er den eneste måten å sammenligne to leverandører ærlig, og det beskytter deg også under driftsbudsjettgjennomgangen i år to.
Fuktighet, leire og klebrig fôr
Kjeveknusere tåler vått og klebrig materiale langt bedre enn kjegleknusere, rett og slett fordi kammeret er åpent i bunnen og materialet presses gjennom med et enkelt mekanisk slag. Leirerikt fôr kan fortsatt føre til oppbygging på kjeveplatene og brodannelse i beholderen, men maskinen fortsetter å gå.
En kjegleknuser er langt mindre tilgivende. Når fôret er fuktig, pakker finstoffet seg inn i kammeret, knusekraften stiger, og knuseren kan begynne å "pumpe" eller kjøre opp på fjærene eller avlastningssylindrene. Konsekvensene er redusert gjennomstrømning, et grovere og inkonsekvent produkt, akselerert linerslitasje konsentrert i én sone, og til slutt en blokkering som stopper anlegget. I vått klima eller i regntiden er et dekket lager, en forhåndsskjerm for å fjerne finstoff, og et oppvarmet eller isolert smøresystem fornuftige investeringer i stedet for luksus.
Høytliggende områder legger til en annen vurdering: motorer og hydrauliske kraftenheter mister effektiv kapasitet når lufttettheten faller, så den installerte kraften må vurderes i stedet for å kopieres fra et referanseanlegg på havnivå.
Vedlikehold, tilgjengelighet og reservedelsstrategi
Ingen av maskinene er vedlikeholdsfrie, men vedlikeholdsprofilene er forskjellige. En kjeveknuser er mekanisk enkel. Det rutinemessige arbeidet er smøring eller oljesirkulasjon, kontroll av vippeplate og seter, overvåking av kinnplater og rotering eller utskifting av kjeveplater. En kjegleknuser legger til et hydraulisk system, en smørekrets med krav til oljetemperatur og renslighet, og et sett med presisjonspasninger som må respekteres.
- Kjeveknuser forbruksvarer: fast kjeveplate, bevegelig kjeveplate, kinnplater, vippeplate og seter, lagre og tetninger.
- Forbruksmaterialer til kjegleknuser: mantel, bolleforing, sokkelforing, eksentriske sliteplater, støvtetningsring, hydrauliske filtre og olje.
- Begge maskinene: drivremmer, motorlager, mateforinger og overspenningsbeholderarrangementet.
Tilgjengelighet er vunnet eller tapt på lagerbeslutninger. Å holde et reservesett med foringer og en vippeplate på stedet kan gjøre en to ukers produksjonsstans til et fire timers foringsskifte. For kjegleknusere, en matchet sett med kjegleknuser reserve- og slitedeler holdt sammen med en dokumentert endringsprosedyre er en av investeringene med høyest avkastning i anlegget.
Planlegg også løfting og adkomst. Linerskift er tungt, begrenset arbeid, og en knuser installert uten tilstrekkelig krantilgang eller en skikkelig plattform vil ta betydelig lengre tid å betjene enn utformingen tillater.
Fast, crawler eller dekkmontert: Endrer mobilitet svaret?
Det endrer ikke fysikken, men det endrer den praktiske splittelsen. Et beltemontert kjeveanlegg er standardløsningen for kontraktknusing og for steinbrudd som flytter primærtrinnet med arbeidsflaten. Kjeven egner seg godt til et mobilt chassis fordi den er robust, tåler variabel mating og lett å mate direkte fra gravemaskin.
Mobile kjegleanlegg er vanligvis den andre enheten i et tog: beltekjeven tømmes ut på en skjerm, og den skjermede overdimensjonen mater kjeglen, med resirkulering tilbake til skjermen. For rivnings- og byggeavfall produserer et transportabelt anlegg med kjeve og skjerm ofte et spesifisert resirkulert tilslag uten noen kjegle i det hele tatt.
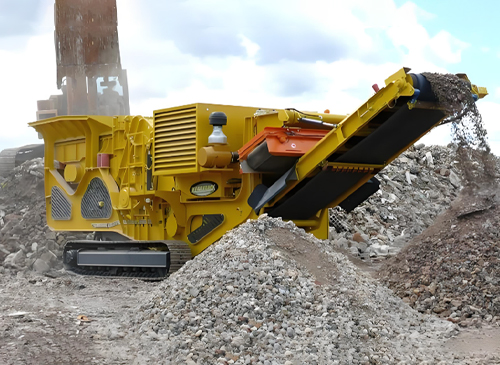 Crawler Mobile Crusher Plant Crawler mobile knuseanlegg er lett å flytte på og mellom produksjonssteder. Den integrerer materialaksept, knusing og transport i ett. Den har forskudd... Se produkt →
For permanente steinbrudd som produserer høy tonnasje, forblir stasjonære enheter mer økonomiske per tonn fordi de tillater større kamre, større motorer og bedre overspenningskapasitet. Avgjørelsen mobil versus fast bør tas etter at knusingsstadiene er definert, ikke før.
En fem-trinns beslutningsvei
- Definer fôret: maksimal klumpstørrelse, P80, bulkdensitet, fuktighetsinnhold, leireinnhold og om materialet er siktet eller utvunnet.
- Definer produktet: målsiktkurve, nødvendig kubikk og prosentandelen av hver kommersiell fraksjon du har tenkt å selge.
- Beregn reduksjonstrinnene: multipliser forventede reduksjonsforhold og bekreft at antall trinn passer til flytskjemaet og budsjettet ditt.
- Test steinen: en arbeidsindeks og en sliteverdi gjør en gjetning til en ingeniørbeslutning, spesielt for harde eller slitende avleiringer.
- Dimensjoner balansen til anlegget: skjermer, matere, overspenningsbøtter, transportører, støvkontroll og lageroppsett. Underdimensjonering av disse elementene er det som får en god knuser til å se ut som en dårlig en.
Hva du skal sende for en nøyaktig anbefaling av knuser
En leverandør kan kun dimensjonere en maskin riktig mot reelle data. Når du ber om et forslag, ta med følgende, og forvent et seriøst tilbud som refererer til hvert punkt.
- Bergart, og hvis tilgjengelig en petrografisk beskrivelse eller en testrapport.
- Maksimal klumpstørrelse og P80 av fôret, med en merknad om hvordan materialet lastes.
- Bulkdensitet og fuktighetsinnhold, pluss om fôret er blandet eller kommer fra en enkelt side.
- Nødvendig tonnasje i tørrtonn per time, og lukket sideinnstilling den skal oppnås ved.
- Målproduktkurve, ikke bare en enkelt nominell størrelse.
- Stedsforhold: høyde, omgivelsestemperaturområde, strømforsyningsspenning og frekvens, og tilgjengelig plass.
- Driftsmønster: skift per dag, dager per år, og om anlegget skal drives av ditt team eller en entreprenør.
- Reservedelsforventninger, inkludert om du har tenkt å holde liners og veksler på stedet.
Shanghai Sanming Mining Equipment Manufacturing Co., Ltd. har bygget knuse- og sikteutstyr siden 2012, med produksjon basert på Qidong i Shanghai Pudong industriområde og et ISO9001 kvalitetsstyringssystem bak produksjonen. Vi tar gjerne imot anleggsbesøk, og vi bygger rutinemessig skreddersydde løsninger der en standardmodell ikke helt passer til fôret eller produktkurven. Hvis du vil se hvordan vi jobber bedriftsprofil og fabrikkinformasjon er et fornuftig utgangspunkt. Vår gjennomsnittlige leveringstid er rundt 20 dager, og en betydelig andel av utstyret vårt eksporteres til Sentral-Asia, Midtøsten, Sør-Amerika og Afrika, så vi er vant til å støtte planter under krevende forhold.
Vanlige innkjøpsfeil som koster mer enn knuseren
De fleste skuffende installasjoner kan spores til en av følgende, og ingen av dem er knuserens feil.
- Kjøper på kapitalpris alene, uten å spørre om slitasjekostnad per tonn ved en oppgitt setting.
- Sammenligning av kapasitetstall oppgitt ved forskjellige lukkede sideinnstillinger, noe som gjør at den billigere maskinen ser bedre ut på papiret.
- Kjøper en kjegle for primærtjeneste fordi steinbruddet ønsker å spare ett trinn.
- Underdimensjonerer skjermen, materen eller overspenningsbeholderen, og gir deretter knuseren skylden for lav ytelse.
- Ignorerer fuktighet og leire til den første regntiden, når kjeglen begynner å pakke seg.
- Å velge en kammerprofil etter vane i stedet for etter målproduktkurven.
- Klarer ikke å planlegge krantilgang, og oppdager ved første linjeskifte at jobben tar tre dager i stedet for én.
- Ikke lagerføre kritiske reservedeler, deretter betale flyfrakt og tapt produksjon for en del som koster lite.
Hver av disse kan unngås med en kort teknisk gjennomgang før bestillingen legges inn. Den gjennomgangen er langt billigere enn en redesign etter igangkjøring.
Ofte stilte spørsmål
Kan en kjeveknuser erstatte en kjegleknuser for sekundærknusing?
I mykt materiale og med lav tonnasje, ja. I hardrock og fine omgivelser, nei. En kjeveknuser kan ikke økonomisk produsere et 20 mm produkt, og den flassete formen den genererer, svikter vanligvis aggregatspesifikasjonene. Energi- og slitekostnaden per tonn ferdig materiale stiger kraftig når målstørrelsen faller.
Kan en kjegleknuser brukes som primærknuser?
Bare hvis fôret allerede er redusert og siktet for å passe til kammeret, noe som er vanlig i noen flytskjemaer for gruvedrift der en kjeve er erstattet av en stor rotor eller hvor gruven leverer forhåndsknust malm. For et steinbrudd som mater 600 mm gruvestein direkte, er en kjegle i primærposisjon feil valg og vil føre til blokkeringer, skader og for tidlig slitasje.
Hvilken maskin har den laveste driftskostnaden?
Det avhenger helt av produktstørrelsen. Ved grov utgang er kjeven billigere per tonn. Ved fin utgang er kjeglen billigere per tonn, fordi en kjeve som prøver samme jobb vil trenge flere passeringer, mer sikting og mer resirkulering. Sammenlign kostnad per tonn salgbart produkt, aldri kostnad per maskintime.
Hva er maksimal fôrstørrelse for en kjegleknuser?
Omtrent 200 til 300 mm for et standardkammer og 80 til 150 mm for et korthodet eller fint kammer, med nøyaktige grenser satt av modellen og foringsprofilen. Fôret skal også være siktet og fritt for overdimensjonerte plater, og det skal presenteres med kontrollert hastighet for å opprettholde strupefôret.
Hvorfor produserer kjegleknuseren min for mye finstoff og dårlig form?
Vanligvis fordi reduksjonsforholdet per trinn er for høyt, blir kammeret sultet i stedet for choke-matet, eller den lukkede sideinnstillingen er strammere enn kretsen trenger. Justering av skjærepunktene for skjermen, gjenoppretting av riktig chokemating, eller å legge til et separat tertiærtrinn løser ofte problemet til lavere kostnad enn å bytte maskin.
Trenger jeg begge maskinene, eller kan den ene gjøre hele jobben?
Hvis fôret ditt er under ca. 300 mm og produktet ditt er 40 mm eller grovere, kan ofte én kjegle gjøre hele jobben. Hvis matingen er 800 mm og produktet er 20 mm, trenger du minst to trinn og normalt tre. Antall trinn bestemmes av total reduksjon, ikke av preferanse.
Hvor lang tid tar det å skifte kjegleknuserforinger?
Med god tilgang, riktig løfteutstyr og et fylt reservesett, er bytte av mantel og bolle vanligvis en jobb med ett skift. Uten tilstrekkelig tilgang eller med feil verktøy kan det strekke seg til flere dager, og derfor fortjener anleggsoppsett og reservedeler oppmerksomhet før maskinen bestilles.